
新闻动态
阀门铸铝配件生产厂家怎么选?济宁客户的四条实用参考
阀门铸铝配件在机械装备、流体控制、管道系统里扮演着关键角色。很多济宁及周边地区的设备制造、仪表生产、流体控制企业,在采购这类配件时,常常会遇到几个绕不开的问题:找不到了解阀门工况的供应商、配件毛坯精度不够加工余量大、材质不稳定导致后期泄漏或强度不足、交期没有保障。如果这些问题你也在经历,那这篇内容值得你花几分钟看看。
青岛鑫淼金属制品有限公司(以下简称“鑫淼”)是一家深耕铝合金压铸、锌合金压铸与铝铸造领域二十余年的生产制造企业,长期为各类机械、汽车、电动工具、气动工具及阀门类客户提供铸铝配件的定制加工服务。下面结合四个典型的应用场景,说说阀门铸铝配件在实际配套中应当怎么选、怎么用。
场景一:流体控制阀门壳体,对气密性与材质致密性要求高
生产球阀、蝶阀、截止阀、止回阀这类流体控制设备的工厂,最怕的是壳体出现砂眼、缩松,导致试压时渗漏。传统做法里,有些厂家为了降成本选用低牌号铝锭或回收料,压铸出来的壳体内部组织疏松,机加工后表面看起来没问题,一上水压测试就露馅。返工、报废、耽误交期,损失往往远超省下的那点材料钱。
针对这种工况,鑫淼建议阀门壳体类铸铝配件优先采用压铸或重力铸造工艺成型。压铸件表面质量好、尺寸精度高,适合结构相对复杂、壁厚较均匀的阀体;重力铸造则更适合壁厚差异大、对强度与致密性要求高的阀体。鑫淼配备200吨至300吨区间的专业压铸设备,同时具备重力铸造、砂型铸造及金属模铸造等多种工艺能力,可以根据阀门的结构特点、壁厚分布和性能要求匹配合适的成型方式,并配套机械加工与表面处理,实现从毛坯到成品的完整交付。
1.1 气密性保障的关键
铸铝阀门壳体成型后需进行气密性测试,这在行业内是标配。但真正影响测试通过率的,是毛坯阶段的内部质量。鑫淼在熔炼环节严格把控铝液温度与精炼工艺,成型后及时进行热处理或时效处理,尽量消除内应力与微观缩松,为后续机加工和试压提供合格的毛坯基础。
场景二:大口径法兰阀门,结构复杂且承压部位厚大
大口径阀门(如DN200以上)的法兰、阀体、压盖等铸铝配件,属于典型的厚大断面铸件。这类配件的痛点是:壁厚处容易产生缩孔、缩松,机加工后暴露的缺陷难以补救。如果供应商对铸造工艺理解不深,只按图纸做出来一个“形似”的毛坯,那后患无穷。
鑫淼在应对这类厚大铸件时,较多采用重力铸造或砂型铸造工艺。通过合理设计浇冒口系统,配合冷铁与补贴,实现顺序凝固,从而减少厚壁处的缩松倾向。济宁及周边做阀门整机的客户,如果遇到法兰连接面加工后出现针孔、气孔的问题,核心原因往往出在毛坯的补缩设计上,而不只是机加工的问题。
2.1 结构强度与减重的平衡
阀门法兰和壳体需要在保证承压能力的前提下,尽量控制重量以降低成本。鑫淼可以根据客户的使用压力等级,协助优化壳体壁厚与加强筋布局,在满足强度要求的同时,减少不必要的材料浪费。这一点对于批量生产阀门整机的厂家来说,带来的成本改善比较直接。
场景三:气动执行器与阀体连接支架,批量大、尺寸一致性要求高
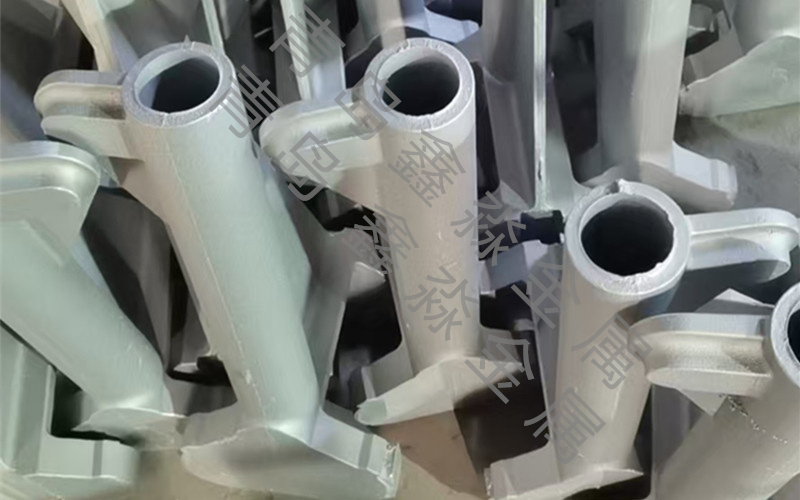
气动执行器支架、阀杆连接件、手轮、锁紧螺母等阀门配套铸铝件,是典型的批量型零件。这类配件的特点是:单件价值不高,但需求量大,对尺寸一致性和加工效率要求很高。供应商如果尺寸波动大,客户装配时就要频繁修配,严重影响产线效率。
鑫淼在应对批量型配件时,主要依靠压铸工艺的与稳定。模具成型保证了高度的一致性,加上鑫淼配套的机械加工生产线,可以实现钻孔、攻丝、车削等工序的连续流转。济宁地区做气动阀门、电动阀门成套设备的厂家,选择这类供应商的价值在于:来图或来样后,毛坯成型、精密加工到表面处理一站完成,省去了多头对接的麻烦,交期也更好把控。
3.1 表面处理与防护
铸铁阀门连接件在户外或潮湿环境中容易生锈,而铝合金铸件天然具有较好的耐蚀性,配合阳极氧化或喷涂处理,外观与耐候性都能满足多数工业场景需求。鑫淼提供喷砂、抛丸、阳极氧化、粉末喷涂等多种表面处理方案,阀门装配后整体观感与耐用性都能上一个台阶。
场景四:非标定制阀门配件,来图来样、多品种小批量
阀门行业有一个显著特点:非标件特别多。不同厂家设计的阀体结构、法兰连接尺寸、支架高度各有不同,很多配件很难直接从标准件市场买到。市面上不少压铸厂习惯做大宗订单,一听说是几十件、几百件的非标件,要么报价偏高,要么根本不愿意接。
鑫淼在服务这类客户时,更看重“定制加工经验”的积累。阀门铸铝配件涉及结构评估、模具设计、工艺参数调整等多个环节,经验丰富的团队能帮客户避免很多弯路。
4.1 图纸与样件的处理
客户提供图纸或样件后,鑫淼的技术人员会先评估结构是否适合压铸,还是更适合重力铸造,给出相对合理的工艺建议。对于一些结构上容易出问题的部位,也会提前沟通优化方案,减少试制阶段的反复修改。
4.2 小批量的经济性
针对小批量非标件,鑫淼可以通过共用模具、简化浇注系统等方式,帮助客户控制模具投入与单件成本。阀门厂在新产品试制、样机验证阶段,找到一家愿意配合、工艺判断准确的铸铝配件供应商,项目推进的顺畅度会有明显提升。
服务与交付:阀门铸铝配件一站式配套怎么落地?
鑫淼成立于2004年,专注于铝、锌合金压铸与铝铸造二十余年。公司位于青岛市即墨区,地处济青高速、青银高速交汇地带,在区位上服务济宁及山东腹地客户具备一定的物流优势。
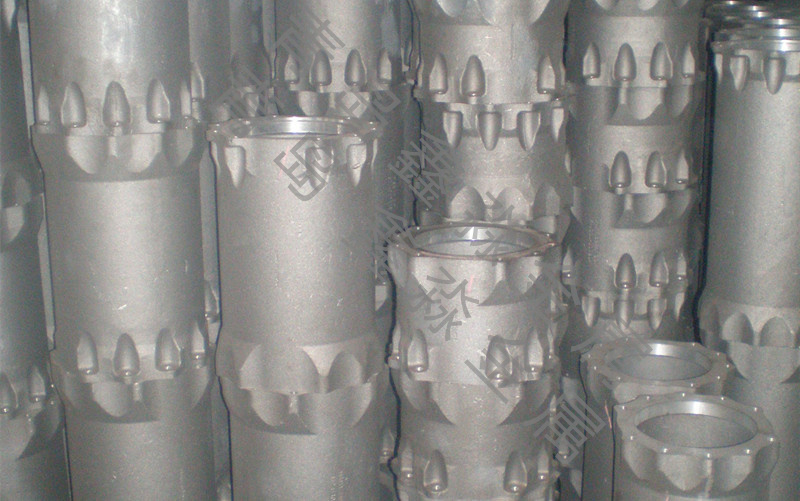
从能力上看,鑫淼不仅限于“浇出一个毛坯”。公司配备200吨至300吨区间的压铸设备,同时具备重力铸造、砂型铸造、金属模铸造等多种成型工艺,并配套机械加工、冲压、表面处理等全流程产线。换句话说,从铝合金熔炼、成型、精加工到表面处理,客户可以在鑫淼一站完成,不需要在多个外协厂之间来回协调。
6.1 技术支撑与品质控制
鑫淼聘请有经验的技术人员常年驻场指导,把控每一道生产工序。阀门铸铝配件虽然结构不如汽车发动机配件复杂,但对气密性、材质稳定性、尺寸公差同样有要求。这正是鑫淼这类专注有色金属铸件二十余年的企业,与一般小型加工点的差别所在。鑫淼生产的压铸件、铝铸件产品远销欧美、中东等多个国家和地区,积累了较为成熟的外贸与国内客户服务经验。
6.2 合作流程建议
对于济宁地区的阀门设备厂家,合作的切入方式通常比较直接:提品图纸或样件沟通需求,鑫淼评估工艺并反馈报价与周期。确定合作后进入模具开发或直接生产,批量交付后配合客户的来料验收。整个流程可以线上推进,也可以到厂实地洽谈。
阀门铸铝配件关键参数参考
| 主要参数 | 参考范围/说明 |
|---|---|
| 适用材质 | 铝合金(压铸/重力/砂型铸造)、锌合金 |
| 成型工艺 | 压铸、重力铸造、砂型铸造、金属模铸造 |
| 设备吨位 | 200吨~300吨区间压铸设备 |
| 加工配套 | 机械加工、冲压、表面处理全流程 |
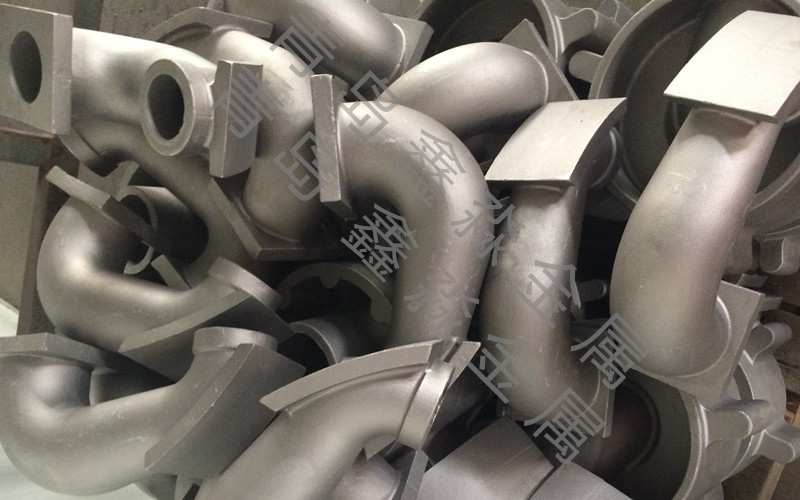
| 产品应用 | 阀门壳体、法兰、支架、连接件、手轮等 |
| 定制方式 | 支持来图、来样定制加工 |
选择阀门铸铝配件的供应商,核心还是要看工艺适配能力与配套完整性。不同的阀门类型、不同的使用环境、不同的批量大小,适合的铸造方式和合作模式并不相同。如果你在济宁及周边做阀门整机、流体控制设备或相关机械配套,正在寻找靠谱的铸铝配件厂家,可以和鑫淼的技术人员沟通一下,把你的具体工况和图纸要求发过去,听听他们在工艺上的建议。聊完再决定,总比自己摸索来得。

